从图纸到成品 机械零件加工制造的精密流程全解析
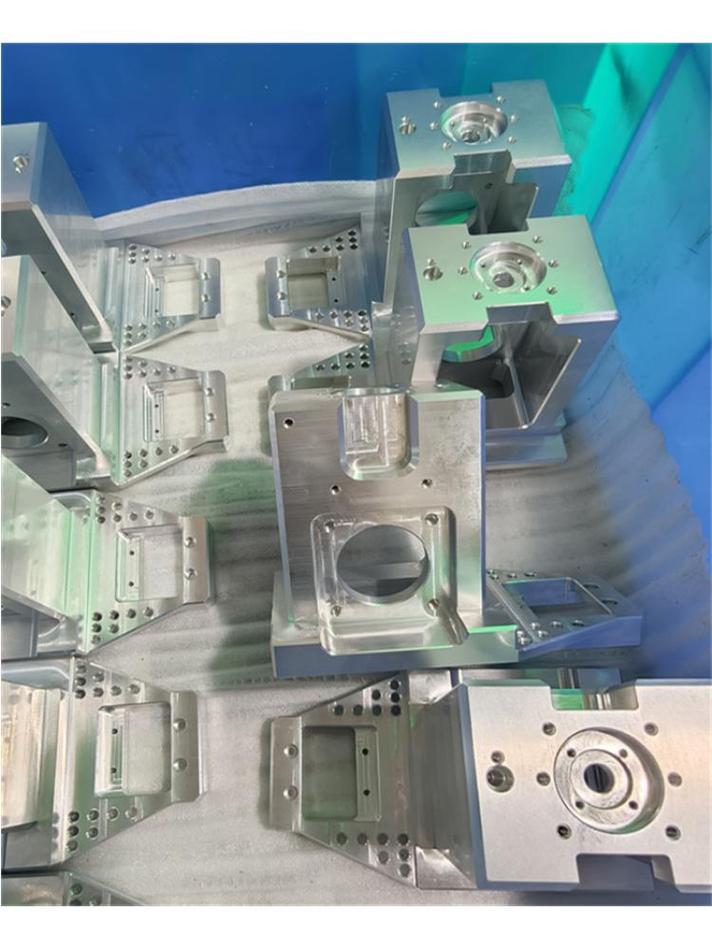
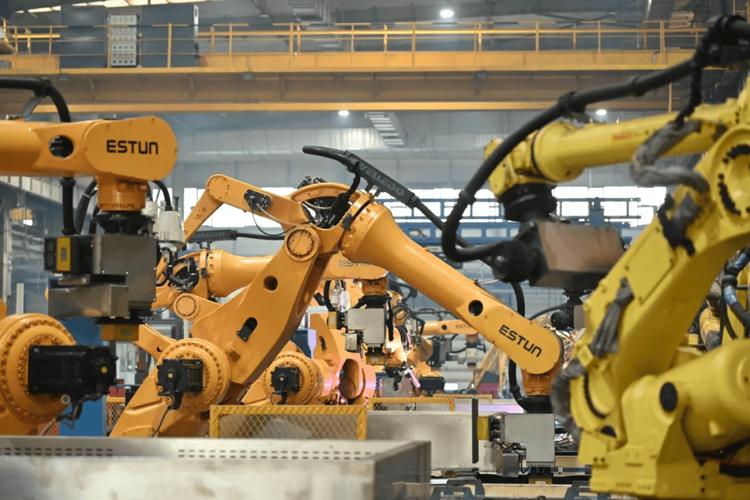
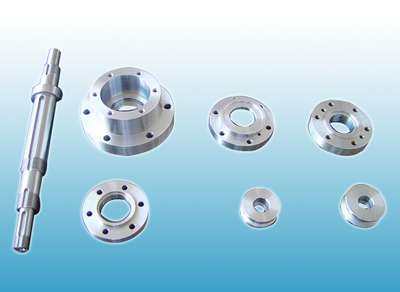
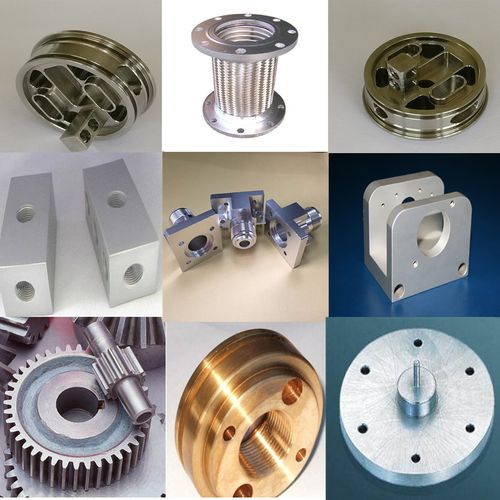
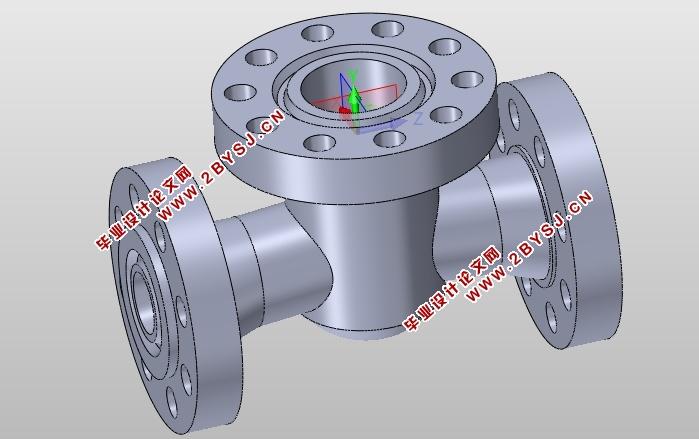
在现代工业体系中,机械零件加工制造厂是装备制造业的基石。无论是汽车发动机里的一个齿轮,还是航空航天设备中的一个钛合金结构件,其诞生都离不开一套严谨、精密的制造流程。对于非专业人士而言,这个过程往往显得神秘莫测。本文将深入解析一家典型机械零件加工厂内,从一张二维图纸或三维模型出发,到一个高精度成品落地,中间所要经历的完整技术链条。\n\n### 一、 起点:从设计图纸到工艺方案(技术准备)\n\n1. 图纸与三维建模(CAD) \n一切始于设计。客户通常提供的是一份二维工程图纸或三维CAD模型文件。图纸上标注了零件的尺寸、公差、形位公差、表面粗糙度以及材料要求。在现代工厂中,工程师首先会利用CAD软件(如SolidWorks、UG/NX、AutoCAD)进行三维建模复核,确保数据无误。这一步的关键在于基准的统一——后续所有加工、检测都将围绕设计基准展开。\n\n2. 工艺规程编制(CAPP) \n这是“从图纸到成品”的核心大脑。工艺工程师需要制定详细的加工工艺卡,决定:\n- 加工顺序:先面后孔、先粗后精、基准先行。例如,加工一个法兰盘,通常是先车削端面和外圆(作为后续基准),再钻孔,最后精车。\n- 设备选择:使用普通车床、数控车床、三轴/五轴加工中心还是电火花机床。对于复杂箱体类零件,往往需要五轴联动加工中心才能完成一次装夹多面加工。\n- 刀具与夹具设计:选择合适的硬质合金刀具、立方氮化硼刀具等,并设计专用夹具或组合夹具。夹具设计的核心是三点定位与夹紧力平衡,既要保证刚性,又要避免零件变形。\n- 切削参数:根据材料(如45号钢、铝合金、不锈钢、钛合金)和刀具涂层,计算切削速度、进给量和切削深度。\n\n3. 材料准备 \n根据图纸选材。常用的有:45号优质碳素结构钢(用于轴、齿轮)、40Cr(调质处理后用于连杆、螺栓)、铝合金6061/7075(用于轻量化零件)、不锈钢304/316(用于耐腐蚀环境)、青铜、尼龙等。毛坯形式包括棒料、锻件、铸件或板材。下料后往往需要进行热处理(如正火、退火)以消除内应力,改善切削加工性。\n\n### 二、 核心:数字控制与机械切削(加工实施)\n\n4. 数控编程(CAM) \n现代加工极为依赖计算机辅助制造(CAM)。程序员依据三维模型生成刀具轨迹,并模拟切削过程,避免过切、撞刀。生成的G代码(如G00快速定位、G01直线插补、G02/03圆弧插补)通过DNC网络传输到机床。\n\n5. 装夹与找正(定位) \n这是精度第一关。操作方法包括:\n- 机用平口钳:用于中小型规则零件。\n- 三爪卡盘/四爪单动卡盘:用于盘套类和轴类零件。\n- 真空吸盘与磁力台:用于薄板零件防变形加工。\n- 精密夹具与分度头:用于多面加工。\n找正时,常使用百分表、寻边器、光电式寻边器来确定工件坐标系原点。\n\n6. 多工序流转加工 \n大部分精密零件需要多种机床配合:\n- 车削:加工圆柱面、端面、螺纹。数控车床可完成复杂回转体。\n- 铣削:加工平面、沟槽、齿形、凸轮。加工中心可换刀自动完成钻孔、攻丝、铰孔。\n- 磨削:用于最终精加工,达到高精度(可控制在0.001mm量级),表面粗糙度Ra可低至0.1μm以下,如磨削轴承内外圈。\n- 特种加工:当零件硬度过高或形状过于复杂时,采用电火花成型加工(型腔、深槽)、线切割(冲模、异形孔)或激光切割。\n\n7. 过程检测与误差修正 \n加工过程中,操作员会使用卡尺、千分尺、内径量表进行自检。关键尺寸使用三坐标测量机(CMM)进行精密测量。一旦发现尺寸偏大或偏小,需通过刀具半径补偿修改参数,或直接修磨刀具。小批量、高价值零件常采用“加工-测量-补偿”闭环模式。\n\n### 三、 收尾:热处理与表面工程(性能提升)\n\n8. 热处理与表面处理 \n根据使用工况,成品往往不是加工完就了事:\n- 调质、淬火、渗碳:提高芯部韧性或表面硬度。例如,齿轮轴常用“渗碳淬火+低温回火”,再进行磨齿。\n- 氮化、发黑、镀铬、阳极氧化:改变表面性能。镀硬铬可提高耐磨性;阳极氧化能提高铝件的耐腐蚀性。\n\n9. 空运与动平衡校验 \n对于高速旋转零件(如主轴、涡轮盘),需要进行动平衡测试,以防止共振。动平衡机通过传感器测量振动相位与幅值,指导操作员去除微量材料或加配重。\n\n10. 终检与清洁 \n终检可能包括:\[在此添加任何其他可能的类型\]\n- 全尺寸检验(按照图纸逐一核验复核清单)。\n- 探伤检验(磁粉、超声波、着色探伤)。\n- 密封性测试(对于液压、气动壳体)。\n合格后,零件经过去毛刺、清洗、防锈打包,进入装配线或成品仓库。\n\n### 四、 结论:不止于机器的博弈\n\n从一张看似简单的小图纸,到一块符合零公差要求且经久耐用的金属零部件,中间历经了材料选型、工艺路线、刀具路径、应变消除等数十个节点。其实质是信息流(图纸—程序)、物质流(原料—切屑)与能量流(电力转化为切削热能、应变能)在极为紧凑的设备系统中的高级统一。 \n\n机械加工制造越来越依靠在线测量技术、自适应控制,逐渐加入工业机器人参与上下料。它不仅考验工厂的硬件装备,更每分每秒地考验着整个工程的智慧:看似死钢板与攻丝的内部合壳学问会变得无限深界—这正是技术人精巧加工把抽象的设计信息牢固地逼出的持续艺术。
如若转载,请注明出处:http://www.beike-plug.com/product/58.html
更新时间:2026-10-18 15:28:22